







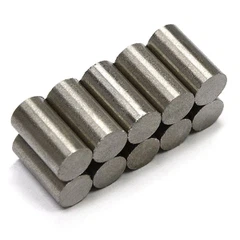












Zrozumienie funkcji paska magnetycznego w Zgrzewarki wysokiej częstotliwości i jak prawidłowo wybrać i Użyj paska magnetycznego, dla poprawy technologii rur ma istotne znaczenie.
1, pręt spawalniczy wysokiej częstotliwości działa jak wszyscy wiemy, maszynę wysokiej częstotliwości Rury spawane głównie przez następujące składniki: czujniki wysokiej częstotliwości (cewki), aby być spawane rury stalowe, mocny pasek magnetyczny, wycisnąć wałkiem, wody, urządzeń chłodniczych. Gdy prąd wysokiej częstotliwości przechodzi przez cewkę indukcyjną, strumienia magnetycznego wysokiej częstotliwości zostanie wygenerowany w cewce i wysokiej częstotliwości strumienia magnetycznego w rurze spoiny stopi spoiny do spawania. Gdy magnes nie znajduje się w rurze, cewki indukcyjnej, w którym Strumień indukcji magnetycznej generowane w którym, N to przenikalność magnetyczna próżni, H jest siła pola magnetycznego, S jest powierzchnia przekroju cewki. Korzystanie z paska magnetycznego może znacznie poprawić strumienia magnetycznego w cewkę indukcyjną (wzrost produkcji e; f razy), tak aby osiągnąć znaczny wzrost indukcji w rurze spawalnicze do spawania w celu zwiększenia siły elektromotorycznej. Co ważniejsze, umieszczenie paska magnetycznego tak, że strumienia magnetycznego w cewkę indukcyjną jest skoncentrowana w kolizji bar, cewki indukcyjnej i strumienia magnetycznego pomiędzy rury jest stosunkowo ograniczona, poprawiając wydajność spawania.
2, aby pasek magnetyczny może skutecznie poprawić strumienia magnetycznego w cewkę indukcyjną, przepuszczalność musi być wysoka. Biorąc pod uwagę funkcję pola magnetycznego H jest szczególnie pożądane, aby mieć większa przepuszczalność w dziedzinie stosowania pola magnetycznego. Ze względu na szeroki zakres rur maszyny pole magnetyczne rozmiar nie jest wysoki. Bieżącego paska magnetycznego zazwyczaj jest kalibrowany z początkowej przepuszczalności (lub A). Gdy produkuje cewki indukcyjnej przemienne pole magnetyczne amplitudzie jest zbyt duży, magnes osiągnie namagnesowania nasycenia. W tym czasie do dalszego zwiększenia zmienne pole magnetyczne magnes straci dalszego zwiększenia wydajności. W związku z tym dla większych mocy maszyny rur, należy zwrócić uwagę na zastosowanie nasyconych Gęstość strumienia magnetycznego (znany również jako indukcja magnetyczna nasycenia) b wyższe pasek magnetyczny. Podczas procesu spawania magnes jest ogrzewany z powodu ciepła. Gdy temperatura paska magnetycznego osiąga pewne temperatury krytycznej (tzw. temperatura Curie, wyrażona w Tc), magnes stracisz jego ferromagnetism i zachowują paramagnetycznego. Nawet jeśli temperatura paska magnetycznego znajduje się w pobliżu temperatury Curie, przenikalności magnetycznej paska magnetycznego zostanie znacznie zmniejszona, funkcja paska magnetycznego jest poważnie ograniczona. W celu zapewnienia, że pasek magnetyczny może mieć wysoką przepuszczalność w temperaturze pracy o wysokiej prędkości spawania (temperatura paska magnetycznego w czasie spawania jest około 200 ° C do 250 ° C), wymagane jest że pasek magnetyczny ma wysokie Curie Temperatura Tc > 270 ° C). W szczególności jest szczególnie ważne dla maszyn rury z wysoka moc wyjściowa, duża szybkość spawania i biednych urządzenia chłodzącego. W związku z tym temperatura Curie staną się ważnym wskaźnikiem wydajności paska magnetycznego. Podczas spawania, magnes jest wielokrotnie namagnesowane przez wysokiej częstotliwości zmienne pole magnetyczne generowane przez cewkę indukcyjną, która sama też zużywa energii (na przykład utraty histerezy, eddy bieżące straty i utraty resztek), który zużywa energii normalnie Wyrażona jako wartość Q lub konkretne straty. To nie tylko powoduje utratę energii, ale również zwiększa temperaturę magnesu. W związku z tym magnes powinny mieć wysoką wartość Q lub utraty niskiej energii. Ponieważ ta część strat energii jest małe, nie głównym powodem wzrostu temperatury magnes, wpływ spawania nie jest, więc zwykle nie należy oznaczać wydajność.
3, właściwy wybór i korzystanie z prętami magnetycznymi w ostatnich latach, w Chinach prętów spawalniczych wysokiej częstotliwości w badaniach i produkcji był szybki rozwój. Zwłaszcza osoby poświęcone rozwoju produktów i rozwój profesjonalnych producentów ustanowienie, szybciej ten proces rozwoju. Wytwarzają one magnes pod względem parametrów technicznych zostało blisko lub osiągnąć międzynarodowy poziom zaawansowany (według standardów produktów firmy TDK Japonii), tylko w wewnętrznych parametrom magnetycznym jest jeszcze pewne luki. Na obecny poziom badań naukowych w Chinach, do wewnętrznych parametrom magnetycznym, także osiągnął poziom zaawansowany technicznie, istnieje bez problemu, ale sprzęt musi być znaczącej transformacji technologicznej, w surowce muszą być całkowicie został rozwiązany, jego działalności i problemów czystości. Jest związany spowodować znacznego wzrostu ceny bar. Biorąc pod uwagę obecne moce producentów krajowych rur jest to nierealne. Ponadto tak długo, jak możemy prawidłowo wybrać i racjonalne wykorzystanie pręty magnetyczne, stosowanie krajowych pasek magnetyczny można również spotkać wiele importowanych i krajowych wymagań maszyny spawane rury, do osiągnięcia wysokiej jakości, wysokiej prędkości spawania celów. Oto kilka pytań o poprawny wybór i używanie paska magnetycznego: wygląd wybór pierwszy wybór paska magnetycznego jest dobry, może w pełni spełniają wymagania dotyczące stosowania. Po drugie wymagania powierzchnię magnetyczne, magnes, ziarna, małe i jednolite, nie pęknięć, instrumenty perkusyjne dźwięk ostry. Wybór rozmiaru i kształtu paska magnetycznego, wybór długości paska magnetycznego zależy od maszyny rur. Odległość między linii środkowej wałka spawania i linii środkowej cewki indukcyjnej L, Długość paska magnetycznego mogą być wybrane jako l5 do 2. OL. Wybór średnicy paska magnetycznego są bardziej skomplikowane, jest przedmiotem dwóch czynników: z punktu widzenia zwiększenia strumienia magnetycznego, ma średnica magnesu, aby być tak duży, jak to możliwe; z punktu widzenia zwiększenia ilości wody średnica wewnętrzna rury jest przechowywane w dużych odstępów. Poprawny wybór jest: zapewnienie odpowiedniej wody zgodnie z założeniem średnica magnesu jak najwięcej. Z bieżącego wykorzystania sytuacji dla o4in rury, odległość między pasek magnetyczny i rura do 2mm jest odpowiedni. Dla większej średnicy rury odstępy powinna być odpowiednio zwiększona. Ważne jest, aby pamiętać, że istnieją dwie metody utrzymania magnetyczne właściwości paska magnetycznego podczas procesu zgrzewania: (1) za pomocą magnesu, z wysoką temperaturą Curie; (2) zwiększenie ilości wody, aby skutecznie zmniejszyć magnetycznego temperaturę pracy. W przypadku byłych pod pewnymi warunkami ten ostatni jest skuteczną metodą. Doświadczenie pokazuje, że kiedy ciśnienie wody wzrosła do 0,2 ~ 0.25MPa (wprowadzenie urządzenia w wodzie ciśnienie do 0.25MPa), korzystanie z domowych pręt magnetyczny może osiągnąć celem wysokiej prędkości spawania. Należy zauważyć, że dla grubsze spawanych rur, prętów drążonych należy stosować możliwie celu skutecznie uwalniają ciepła w magnes. Wreszcie, w spawania utrzymać jednolite prędkość zgrzewania i spawania prędkość i wydajność podpórek jest również używany magnesy-pręty muszą zwrócić uwagę na problem. Funkcja i zastosowanie paska magnetycznego w wysokiej częstotliwości szczegółowy opis ważny element magnetyczny w wysokiej częstotliwości spawania - zasada działania, pasek magnetyczny, wydajność i wymagania dotyczące spawania koor SS i jak prawidłowo wybrać i Użyj paska magnetycznego, w prac spawalniczych wysokiej częstotliwości stosowania odpowiednie magnesy-pręty mają większą rolę w kierowaniu.


